随着海洋工程、港口建设及海岸防护需求的持续增长,传统四面体防浪块作为经典的水泥预制件,其性能与生产效率备受关注。传统四面体防浪块在实际应用中暴露出稳定性不足、模具周转率低、成型质量波动大等问题。为此,我们针对大型混凝土四角锥模具展开研发,旨在通过模具结构优化与加工工艺创新,推动水泥预制件加工的现代化转型。
一、四面体防浪块预制件加工的现状与痛点
传统四面体防浪块通常采用木模或简易钢模进行预制,存在以下痛点:
- 模具寿命短:木模易变形、耐候性差,重复使用次数低,导致预制件尺寸偏差累积。
- 脱模效率低:四面体结构棱角多,混凝土易粘连,人工脱模耗时费力,影响生产节拍。
- 表面质量不稳定:接缝不严密易漏浆,造成蜂窝麻面,降低防浪块的抗冲击性和耐久性。
- 大型化困难:随着防浪块单体重量的增加(可达数十吨),传统模具刚度不足,浇筑时易胀模。
这些痛点直接制约了水泥预制件加工的效率与质量,亟需通过模具研发实现突破。
二、大型混凝土四角锥模具的关键研发方向
针对四面体防浪块的特点,我们围绕大型化、高精度、长寿命三大目标开展四角锥模具研发:
1. 结构设计与刚度优化
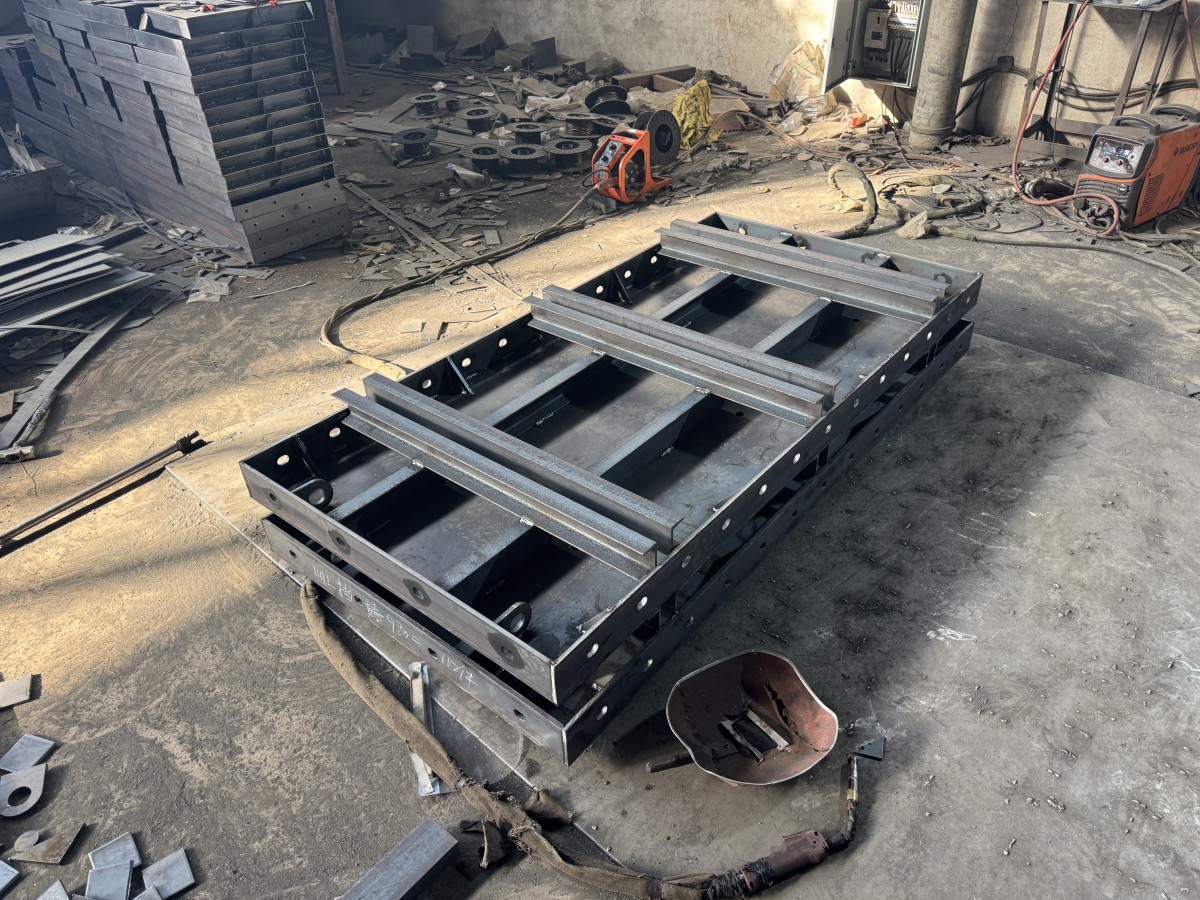
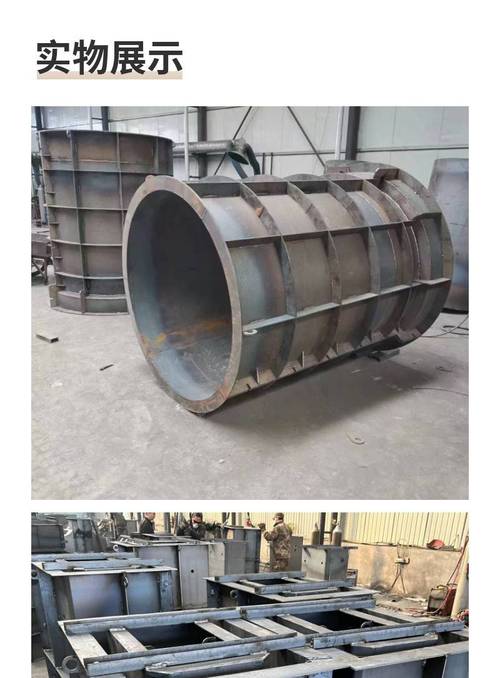
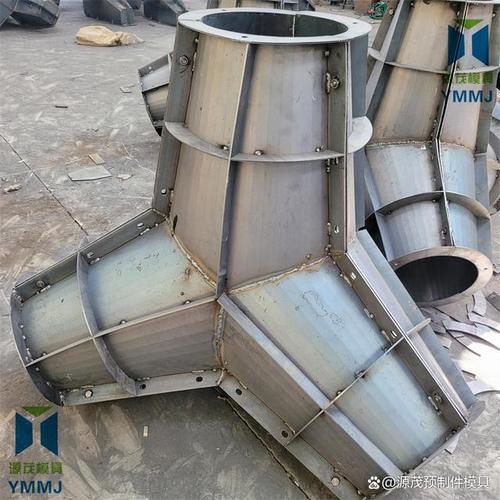
采用有限元分析模拟浇筑侧压力,优化模具的框架布局和加强筋配置。四角锥模具由四块可拆装锥面模板组成,通过高强度螺栓和定位销连接,确保合模后整体刚度满足大型构件(单重20~50吨)的浇筑要求。模具底部设计为球墨铸铁或铸钢底座,提升耐磨性和承载能力。
2. 材料升级与表面处理
模板面板选用Q345或Q460高强钢板,厚度根据压力计算确定(通常16~24mm)。表面进行镀硬铬或喷涂碳化钨处理,硬度可达HRC60以上,显著提高耐磨性与脱模流畅性。对于经常受摩擦的棱角部位,采用堆焊耐磨合金,延长使用寿命至500次以上。
3. 快速脱模与密封设计
设计液压或气动顶出机构,实现自动脱模,减少人工干预。模板拼接处采用迷宫式密封槽加橡胶密封条,防止漏浆飞边。在锥面设置合理脱模斜度(1:20~1:10),配合专用脱模剂,使脱模时间缩短50%。
4. 模块化与通用化
将四角锥模具分解为标准化模块,既可以生产标准四面体,也可以通过更换局部锥面模板适配不同尺寸系列(如1.5m、2.0m、3.5m等),提高模具的柔性加工能力,降低库存成本。
三、精密加工工艺在水泥预制件加工中的应用
高精度模具依赖先进的加工手段:
- 数控切割与成型:钢板下料采用激光或等离子数控切割, asegurando ±1mm的尺寸精度;锥面成型使用大型液压折弯机或卷板机,结合样板检验。
- 焊接与热处理:框架焊接采用CO₂气体保护焊,焊后整体退火处理消除内应力,再进行精工刨边或铣边,保证拼装间隙小于0.2mm。
- 三坐标检测:合模后进行三维测量,校验对角线公差、垂直度等,确保预制件的几何尺寸符合设计规范。
四、实际应用效果与效益分析
该大型混凝土四角锥模具在国内多个港工项目中推广应用后,取得明显成效:
- 预制件质量提升:脱模后棱角完整,气泡夹层减少90%,抗压强度提高8%以上。
- 生产效率倍增:日脱模次数从2次提升至5次,模具周转率提高150%,促进水泥预制件加工向工业化流水线转变。
- 成本效益显著:虽然模具单次投资较高,但寿命延长5~8倍,综合生产成本降低30%左右。
由于其形似“四角锥”,成型的四面体防浪块重心低、覆盖层空隙率高,消浪性能更优,为海岸防护工程提供了可靠保障。
五、结论与展望
大型混凝土四角锥模具的研发,不仅解决了传统四面体防浪块预制中的精度与效率瓶颈,还为水泥预制件行业的模具大型化、标准化提供了技术范例。我们将引入物联网柔性生产系统,开发可调锥度模具以适应多元海况,并研究纳米涂层、3D打印等新技术在模具再制造中的应用,持续推动预制件加工的高质量发展。
通过持续创新,传统四面体防浪块模具正焕发新生,为海洋工程基础设施的建设贡献力量。